-
Электронное Письмо
info@moldalls.com -
Телефон
0086-138-0219-7597
-


-


-


VK

-
WeChat

Решение для пресс-формы кронштейна регулятора комбинированной автомобильной фары: проблема коробления 0,5 мм, которую необходимо рассчитать до резки стали
2026-10-07
Требования к изделию
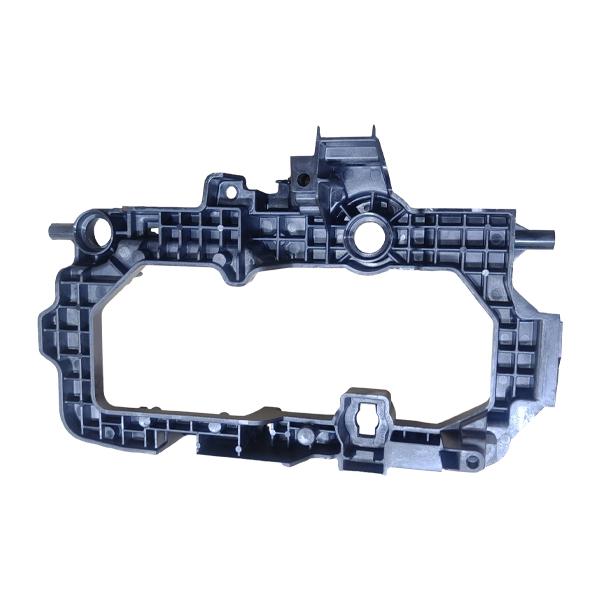
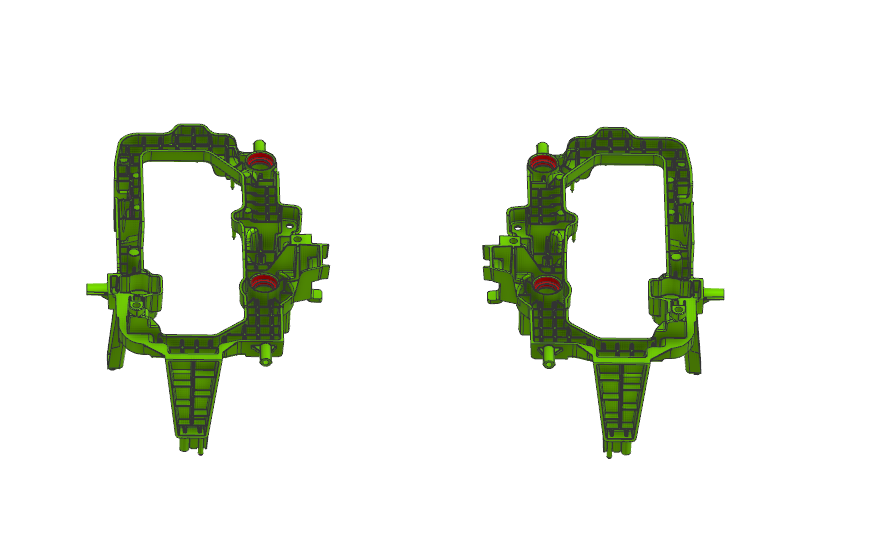
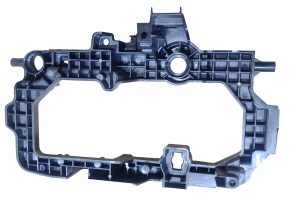
На этот раз перед нами стояла задача изготовить пресс-форму для кронштейна регулятора комбинированной автомобильной фары. Деталь имеет множество рёбер и высокие выступающие элементы по бокам. Требование заказчика по короблению — 0,5 мм.
Любой специалист по закупкам в автомобильном освещении понимает, что означает это требование. PBT со стекловолокном уже сложно контролировать с точки зрения усадки. Добавьте к этому плотные рёбра и боковые выступы — и вы получите несколько факторов, накладывающихся друг на друга. Допуск 0,5 мм не оставляет места для проб и ошибок. Мы уже обжигались раньше: пресс-форму вырезали, на T1 получили чрезмерное коробление, сталь пришлось дорабатывать, а сроки проекта сдвинулись. Поэтому на этот раз, когда поступил запрос, мы чётко указали требование по короблению и критические размеры и сначала проверили, может ли изготовитель пресс-формы предложить решение, прежде чем резать сталь.
Обзор изделия
Материал: жёсткий пластик PBT GF50. Отделка поверхности: глянцевая. Габариты: 176 × 262 × 106 мм. Толщина стенки: 2,3 мм. Гнёздность пресс-формы: 1+1.
Уже сам перечень этих параметров делает challenges очевидными. PBT с 50% стекловолокна имеет скорость усадки, сильно зависящую от ориентации волокон. Толщина стенки 2,3 мм делает деталь тонкостенной, а быстрое охлаждение в сочетании с неравномерной усадкой напрямую усиливает коробление. Схема 1+1 означает две детали за впрыск, и обе полости должны иметь идентичные условия охлаждения — иначе две детали будут иметь конфликтующие значения коробления. Эти факторы в совокупности и представляют собой истинную сложность данной пресс-формы.
Решение для пресс-формы
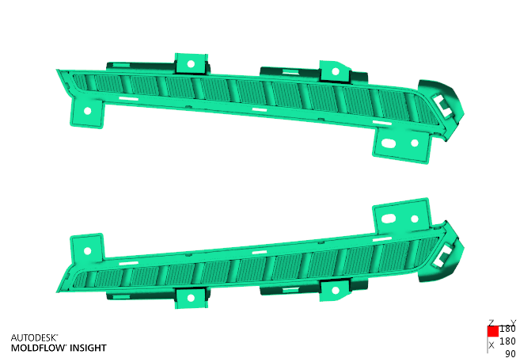
Чтобы обеспечить строгое требование по короблению, компания «Тяньцзинь Синьсян Технология» выполнила детальный анализ течения расплава перед изготовлением пресс-формы, начав с определения расположения литника. Они не просто резали сталь, основываясь на прошлом опыте; вместо этого они провели моделирование течения расплава, ориентации стекловолокна и последовательности заполнения в каждой зоне. Расположение литника напрямую определяет, как распределяется давление заполнения и где фиксируются внутренние напряжения. Если литник выбран неправильно, никакая последующая корректировка контура охлаждения не сможет подавить коробление.
Анализ течения расплава также позволил спрогнозировать зоны повышенных температур во время формования. Для этих зон на этапе проектирования пресс-формы были разработаны целенаправленные контуры охлаждения с более плотным расположением каналов охлаждения в этих областях для обеспечения равномерного охлаждения пресс-формы. Равномерная температура пресс-формы ведёт к равномерной усадке — это основа для достижения требования по короблению 0,5 мм.
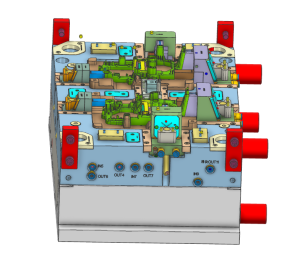
Оформляющая сторона пресс-формы полностью использует вставки для решения проблем многочисленных рёбер, сложности механической обработки и захвата воздуха. Рёбра на этой детали плотные. Если бы оформляющую сторону фрезеровали из цельного блока стали, время обработки было бы большим, а воздух легко задерживался бы на концах рёбер. При использовании вставной конструкции рёбра обрабатываются отдельно, а зазор между вставками служит вентиляционными каналами. Захват воздуха решается конструктивно, без опоры на последующую корректировку процесса.
Для высоких выступающих элементов по бокам был применён механизм задержанного выталкивания на ползуне для решения проблемы извлечения. Если бы использовалось обычное выталкивание в боковых выступах, деталь легко могли бы поцарапать или затащить. «Сюаньшэн» связала действия бокового извлечения стержня и выталкивания: ползун сначала втягивается, затем движутся толкатели. Выступающие элементы извлекаются с равномерным усилием, не оставляя следов толкателей на поверхности детали.
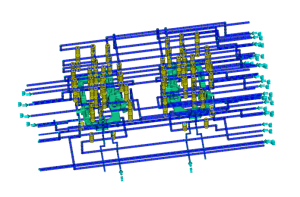
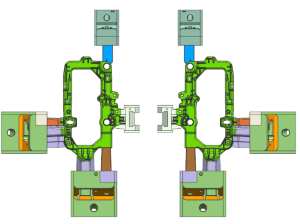
Результаты
Каждая деталь пресс-формы была хорошо проработана от проектирования до изготовления. На пробной отливке T1 полный размерный отчёт и проверка коробления оказались в пределах указанных нами допусков. Пресс-форма достигла готовности к серийному производству на T1, без каких-либо повторных доработок пресс-формы на протяжении всего процесса.
Как специалисты по закупкам, меньше всего мы хотим услышать от поставщика: «Без проблем, мы точно сможем это сделать». На этот раз мы получили отчёт об анализе течения расплава, полный план контура охлаждения и фактические измеренные данные с T1. Это то, что мы можем представить нашим заказчикам и руководителям проектов — гораздо более осязаемо, чем любое устное обещание.
Компания «Тяньцзинь Синьсян Технология» производит прецизионные пресс-формы для литья под давлением для автомобильного освещения. От проектирования пресс-формы до механической обработки — всё выполняется собственными силами, без передачи на аутсорсинг.
📞 Свяжитесь с нами прямо сейчас! 📞
📱 WhatsApp / Telegram: +86 138-0219-7597
📧 E-mail: info@moldalls.com
🌐 Веб-сайт: www.moldalls.com