-
Электронное Письмо
info@moldalls.com -
Телефон
0086-138-0219-7597
-


-


-


VK
-
WeChat
Стандартные детали для обработки на станках с ЧПУ от завода
2026-09-12
- Иллюзия дешевизны: почему «своё» часто дороже заводского
- Что именно стоит покупать готовым? Классификация стандартных узлов
- Проблема совместимости: Китай, Россия или Европа?
- Как выбрать поставщика: чек-лист для главного инженера
- Скрытые угрозы: о чем молчат менеджеры по продажам
- Экономика вопроса: цифры и факты 2025 года
- Будущее стандартизации: тренды ближайших лет
- Заключение: баланс между контролем и эффективностью
Честно говоря, рынок металлообработки в России переживает странный период. С одной стороны, дефицит кадров и оборудования давит на производителей. С другой — появление новых станков с ЧПУ (в том числе азиатского происхождения) требует пересмотра старых подходов к закупкам. И здесь многие совершают фатальную ошибку: пытаются всё делать «с нуля».
Почему это плохо? Потому что время — самый дорогой ресурс цеха. Если вы тратите три дня на проектирование и обработку простого фланца или втулки, которые можно купить готовыми, вы сжигаете маржу. Именно поэтому стандартные детали для обработки на станках с ЧПУ от завода становятся не просто расходным материалом, а стратегическим активом. Мы проанализировали поставки за последний квартал 2024 года и начало 2025-го, чтобы понять: где заканчивается экономия и начинается риск?
Иллюзия дешевизны: почему «своё» часто дороже заводского
Давайте будем откровенны. В российском менталитете инженера старой закалки сидит убеждение: «Хочешь сделать хорошо — сделай сам». Это работало в условиях тотального дефицита 90-х. Но в 2025 году эта логика ломается о реальность стоимости машиночаса.
Представьте: у вас есть современный обрабатывающий центр. Его час работы стоит от 3000 до 8000 рублей (в зависимости от амортизации, энергии и зарплаты оператора). Вы ставите в него задачу изготовить 50 стандартных крепежных шпилек или переходных втулок. Что происходит?
- Программист пишет УП (управляющую программу). Это 2–4 часа его времени.
- Наладчик устанавливает заготовку, привязывает инструмент. Еще 1–2 часа простоя станка.
- Сама обработка занимает, допустим, 30 минут.
- Контроль качества каждой детали.
В итоге себестоимость одной такой «простой» детали взлетает до небес. Завод-производитель, который штампует или точит эти же детали партиями по 10 000 штук, использует оптимизированные процессы. Их станки не простаивают на переналадке. Их материал закупается оптом со скидкой 30–40%.
Главный вывод: использование стандартных деталей от завода освобождает ваши дорогие станки с ЧПУ для сложных, уникальных операций, где действительно нужна гибкость программирования. Не тратьте алмаз на резку стекла.
Что именно стоит покупать готовым? Классификация стандартных узлов
Не все детали одинаково полезны в покупке. Есть категории, где покупка готового изделия дает фору собственному производству на порядок. Вот список того, что мы категорически рекомендуем не изготавливать самостоятельно, если у вас нет специфических требований к сверхточности (выше IT5).
1. Элементы крепления и фиксации заготовок
Прижимы, упоры, стандартизированные губки для тисков. Почему? Потому что они изнашиваются. Если вы делаете их сами из инструментальной стали, вы все равно сталкиваетесь с термообработкой. А качественная цементация или закалка ТВЧ в условиях небольшого цеха — это лотерея. Заводские детали проходят строгий контроль твердости. Лопнувший прижим во время фрезеровки может убить шпиндель. Рисковать ради экономии 500 рублей?
2. Стандартные валы и оси передач
Шлицевые валы, гладкие валы из конструкционной стали. Здесь важна геометрия и соосность. На заводе эти детали часто правятся после термообработки на специальных стендах. Вручную или на универсальном станке добиться той же динамики вращения крайне сложно.
3. Типовые фланцы и переходники
Особенно актуально для гидравлики и пневматики. Резьбовые соединения должны быть идеальными. Нарезка резьбы метчиком на станке с ЧПУ — это медленно и рискованно (лом метчика = снятие детали со станка). Заводские фланцы имеют гарантированную герметичность посадочных мест.
4. Корпусные детали серийного назначения
Если ваш продукт не является уникальным прототипом, а представляет собой серию (например, корпуса редукторов), литье или штамповка с последующей минимальной обработкой на заводе всегда дешевле полной фрезеровки из цельного куска металла.
| Тип детали | Сложность изготовления в цеху | Риск брака при самостоятельном изготовлении | Выгода от покупки заводской детали |
|---|---|---|---|
| Крепежные элементы (шпильки, болты спец.) | Низкая | Средний (резьба) | Высокая (экономия времени нарезки) |
| Прецизионные валы | Высокая (требуется шлифовка) | Высокий (биение) | Критическая (гарантия соосности) |
| Корпуса сложной геометрии | Очень высокая | Средний | Зависит от тиража (при >100 шт. покупка выгоднее) |
| Направляющие втулки | Средняя | Высокий (износостойкость) | Высокая (готовое покрытие) |
Проблема совместимости: Китай, Россия или Европа?
Вот тут начинается самое интересное. Раньше мы спокойно брали стандартные детали у немецких или итальянских поставщиков. Сегодня этот канал либо закрыт, либо стал безумно дорогим из-за логистики. На рынке образовался вакуум, который активно заполняют два игрока: российские заводы-изготовители и китайские бренды.
Многие технологи жалуются: «Китайское качество плавает». Это правда, но лишь отчасти. Проблема не в Китае как таковом, а в отсутствии входного контроля. Если вы заказываете партию втулок из Гуанчжоу, вы обязаны иметь своего метролога, который проверит каждую десятую деталь. Или хотя бы выборку.
Российские заводы, в свою очередь, выиграли в другом. Они знают наши ГОСТы. Для них не проблема сделать деталь не по DIN, а по старому доброму ГОСТ 7805-70 или современным ТУ. Это критично для ремонтных работ на предприятиях ВПК или тяжелой промышленности, где парк оборудования советский или постсоветский.
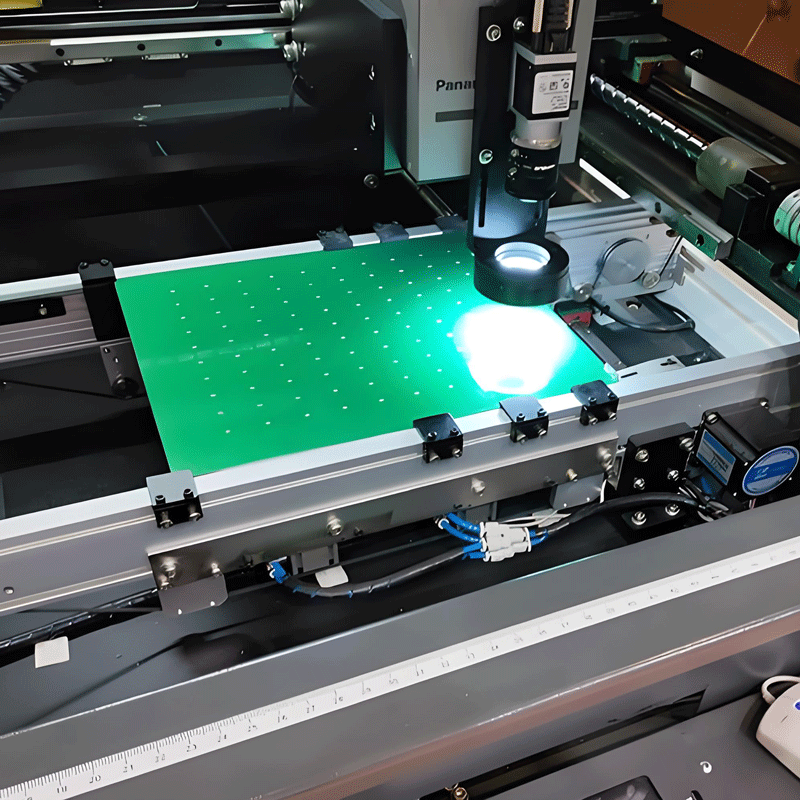
Личное наблюдение: я заметил тенденцию 2024–2025 годов. Российские производители начали активно внедрять системы автоматизированного контроля качества (машинное зрение на конвейере). Это позволило им снизить процент брака до уровня, сопоставимого с европейским pre-2022. Но цена… Цена выросла. Инфляция на металл и энергоносители ударила по всем.
Как выбрать поставщика: чек-лист для главного инженера
Не верьте красивым сайтам. Верьте документам и образцам. Перед тем как заключить контракт на поставку стандартных деталей для ваших станков с ЧПУ, прогоните потенциального партнера через этот фильтр.
- Наличие собственного парка станков. Если компания позиционирует себя как завод, но у них нет сайта с фотографиями цеха или они скрывают адрес производства — это трейдер. Трейдер добавит 20–30% к цене и не сможет оперативно решить проблему с браком.
- Сертификация материалов. Требуйте паспорта на металлы. Для ответственных деталей (валы, шестерни) важно знать химический состав сплава. Нет паспорта? Не берите. Экономия на материале приведет к разрушению узла в самый неподходящий момент.
- Скорость реакции на рекламацию. Задайте прямой вопрос: «Что будет, если в партии из 1000 штук 50 окажутся с нарушением допуска?». Ответ «вернем деньги» слабый. Хороший ответ: «заменим за свой счет в течение 3 дней и проведем аудит нашей линии».
- Гибкость в малых сериях. Часто нам нужно не 10 000 штук, а 50. Крупные заводы не любят такие заказы. Ищите тех, кто имеет выделенные линии для мелкосерийного производства стандартных изделий.
Скрытые угрозы: о чем молчат менеджеры по продажам
Я хочу предупредить вас об одном нюансе, который редко обсуждают открыто. Это скрытая коррозия и внутренние напряжения в металле.
При массовой обработке на высоких скоростях (что выгодно заводу) в деталях могут возникать остаточные напряжения. Если завод не проводит отпуск (термообработку для снятия напряжений), деталь может «повести» спустя месяц после установки в ваш механизм. Особенно это касается длинномерных деталей и тонкостенных корпусов.
Как защититься?
- Указывайте в техническом задании требование по термической обработке.
- Для критических узлов проводите выборочные испытания на стабильность размеров во времени.
- Обращайте внимание на упаковку. Дешевая пленка не спасает от конденсата при транспортировке из влажного климата Китая в сухую морозную Россию. Конденсат внутри упаковки — бич импортных деталей.
Экономика вопроса: цифры и факты 2025 года
Давайте посчитаем на пальцах. Возьмем условную направляющую втулку.
Вариант А: Изготовление в своем цеху.
Материал (бронза/сталь): 200 руб.
Работа программиста и наладчика (амортизация времени): 1500 руб. (при малой серии).
Машинное время: 300 руб.
Электроэнергия и СОЖ: 50 руб.
Итого: ~2050 руб./шт.
Вариант Б: Покупка у завода (партия 100 шт.).
Цена закупки: 600 руб./шт.
Логистика и приемка: 50 руб./шт.
Итого: 650 руб./шт.
Разница более чем трехкратная. И она растет пропорционально сложности детали и обратно пропорционально размеру серии вашего внутреннего производства. Даже если вы добавите стоимость хранения запасов на складе, покупка остается выгодной.
Однако, есть нюанс с курсом рубля. Если вы покупаете импортные аналоги, цена может скакнуть overnight (в одночасье). Российские заводы фиксируют цены в рублях на 3–6 месяцев, что дает вам возможность планировать бюджет. Это огромный плюс для финансовой устойчивости предприятия.
Будущее стандартизации: тренды ближайших лет
Мы стоим на пороге изменений. Что ждет рынок стандартных деталей для ЧПУ в 2026–2027 годах?
Во-первых, цифровые двойники складов. Ведущие российские поставщики уже внедряют системы, где вы можете в режиме онлайн видеть наличие деталей на складе в реальном времени, а не «по запросу менеджера». Это сократит время простоя оборудования при ремонте.
Во-вторых, гибридные материалы. Появление стандартных деталей из композитов или полимеров, армированных углеволокном, для легких узлов. Они не требуют смазки, не ржавеют и легче металла. Для некоторых применений в робототехнике и легкой автоматизации это будет прорывом.
В-третьих, локализация инструмента. Вместе с деталями будут поставляться специализированные инструменты для их монтажа и обслуживания, разработанные под российские реалии (например, устойчивые к низким температурам смазки и герметики).
Заключение: баланс между контролем и эффективностью
Переход на использование стандартных деталей от завода — это не признак слабости инженерной службы. Это признак зрелости бизнеса. Вы перестаете изобретать велосипед и начинаете заниматься тем, что приносит уникальную ценность вашему клиенту.
Но помните: слепая доверие к поставщику опасно. Выстраивайте отношения, проверяйте первые партии, требуйте сертификаты. Рынок изменился. Теперь выигрывает не тот, у кого больше станков, а тот, кто умеет быстрее и дешевле собирать конечный продукт из качественных компонентов.
Если вы все еще точите каждый винтик сами — остановитесь. Посчитайте стоимость часа работы вашего лучшего фрезеровщика. Возможно, вы удивитесь, насколько дорого обходится ваша независимость.
Статья подготовлена на основе анализа рынка промышленной комплектации РФ за Q4 2024 – Q1 2025. Данные носят рекомендательный характер. Перед заменой критических узлов рекомендуется консультация с производителем оборудования.